
引言
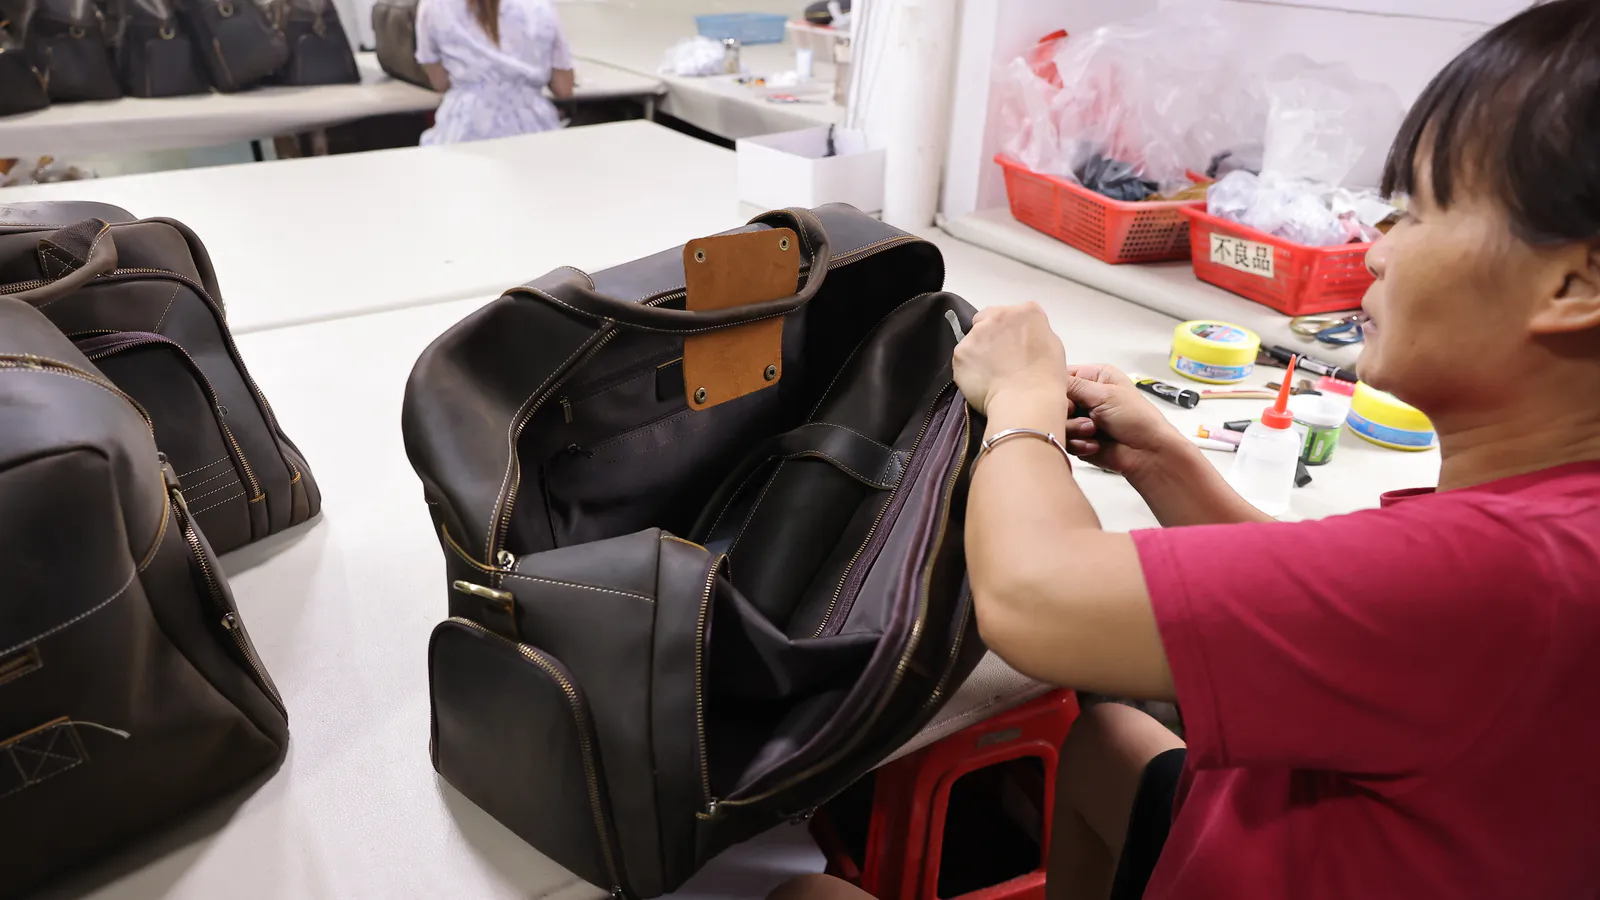
真皮包质量控制不是在装箱前简单看一眼成品,而是一套从材料确认、样品封样、生产过程检查到出货检验的连续工作。对进口商和品牌采购团队而言,清单的价值不在于项目越多越好,而在于把主观的“品质好”转化为工厂和检验人员可以重复判断的标准。
简要答案:有效的真皮包质检计划应核对已确认皮料、颜色与纹理范围、尺寸和结构、车缝、边缘处理、五金功能、标识、内衬、清洁、包装和装箱资料;同时明确确认样、抽样方式、缺陷分类及不合格后的处理流程。
天然皮革具有合理变化,不能用完全无纹理差异的标准检查所有产品。质量管理的关键是区分天然特征、可接受工艺变化和会影响外观、功能或销售的缺陷。
为什么要在量产前建立质检标准?
如果采购方只在订单末期提出标准,工厂已经完成的产品可能无法通过简单返工解决。例如皮料颜色、裁片方向、加固方式和标识位置都应在开裁或首件阶段确认。
量产前至少应形成以下依据:
- 有编号或日期的确认样;
- 最终产品规格和物料要求;
- 关键尺寸及测量方法;
- 颜色、皮纹和天然特征的可接受范围;
- 标识图稿和位置;
- 包装及唛头资料;
- 缺陷分类和检验安排。
如果首版样使用替代皮料验证结构,应清楚标注它不能作为最终材料标准。
阶段一:来料与开裁前检查
皮料身份与表面效果
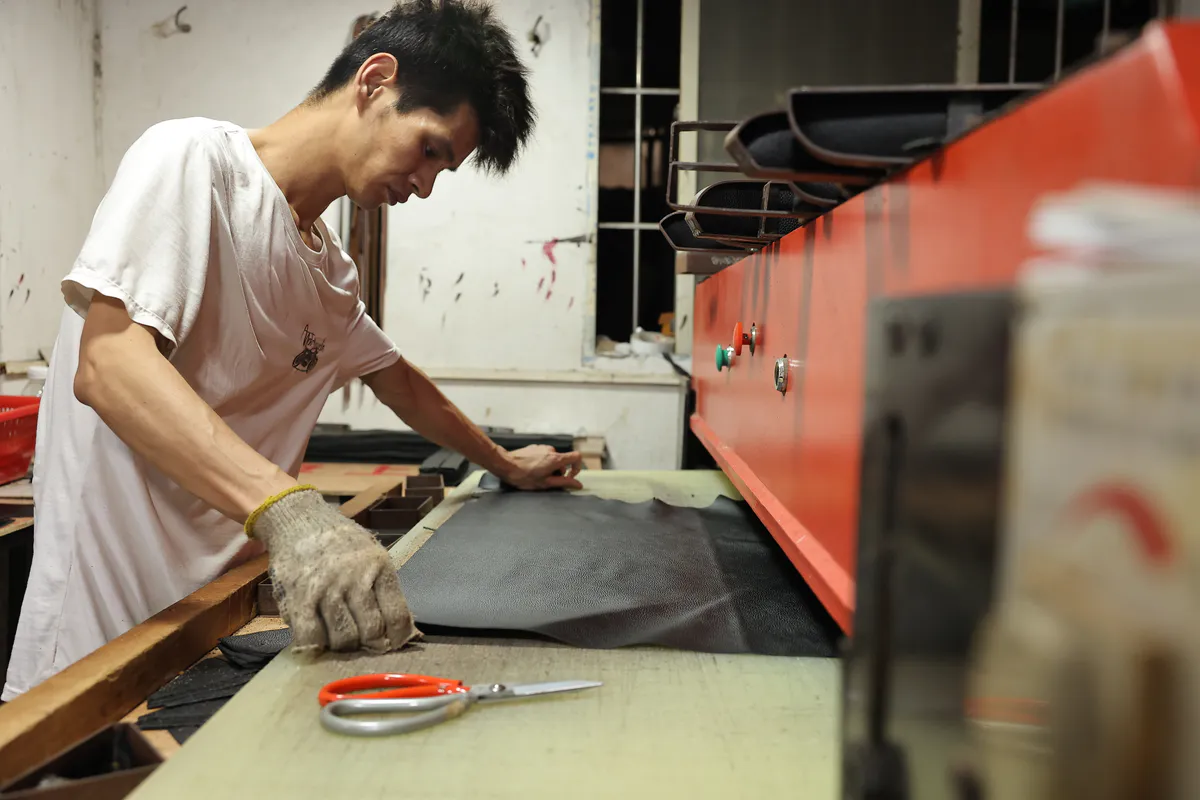
核对皮种、粒面或修面类型、颜色、厚度、软硬度和表面处理是否与确认皮样一致。对于油蜡皮、疯马皮或其他会随弯折产生色泽变化的材料,应提前定义合理表现。
不同皮张之间可能存在轻微色差和纹理变化。采购方应通过皮样或限度样说明可接受范围,并确定明显伤疤、孔洞、松面或严重色差能否用于可见区域。
厚度与手感
皮料厚度应在约定测量点使用适合的厚度仪检查。软包和结构包对皮料手感要求不同;仅达到厚度数字,并不代表折弯、回弹和成型效果相同。
内衬、辅料与五金
检查内衬颜色和克重、衬料、海绵、线材、油边、拉链、磁扣、扣具与金属标识。定制电镀件应与确认色板比较,并在组装前进行基本操作和表面检查。
阶段二:首件与生产过程检查
首件检查是在同批材料和计划工艺下完成第一件或第一组产品后进行。此时发现纸格、车缝、折边或五金位置问题,比完成整批后返工更可控。
尺寸与测量方法
尺寸必须配合测量方法。软包应说明平放、站立还是装载后测量;肩带要明确从哪个连接点开始;弧形开口和折位不能只给出一个模糊总长。
公差应与功能和材料特性相匹配。对柔软天然皮革设置极窄公差,可能增加不必要的退货,却不改善实际使用。
裁片方向与左右对称
检查主身、侧片、提手和装饰片的纹理方向,确认左右结构、提手高度和口袋位置是否一致。天然纹理无需完全相同,但视觉重点区域应协调。
车缝与受力部位
检查针距是否均匀、线路是否平直、转角是否整洁、回针是否牢固,并注意断线、跳针、浮线或针孔扩大。提手根部、肩带连接、拉链两端和口袋开口是常见受力位置,需要核对加固方式。
油边、折边与切边
油边应检查覆盖、平整度、开裂、粘连和颜色一致性。折边应顺直、无明显鼓包;保留切边的产品则应确认切口整洁和纤维处理。不同边缘工艺不能使用同一套外观判断。
阶段三:成品功能与外观检查
包型与放置稳定性
把包放在平整表面观察整体比例、左右平衡、底部形状与开口。需要装载使用的产品,应按预期重量或内容物进行试装,检查闭合、提手受力和结构变化。
拉链、磁扣与其他五金
拉链应往返操作,检查是否顺滑、是否夹内衬以及止口是否牢固。磁扣、按扣、转锁和插扣应对位准确,开合力度适合使用场景。金属件还要检查划痕、漏镀、色差和松动。
内部结构
翻看内衬、口袋、拉链袋、卡位和包边,检查是否有漏缝、毛边、胶痕或异物。口袋应按设计用途测试,例如手机袋能否放入目标尺寸设备,卡位是否过紧。
品牌标识
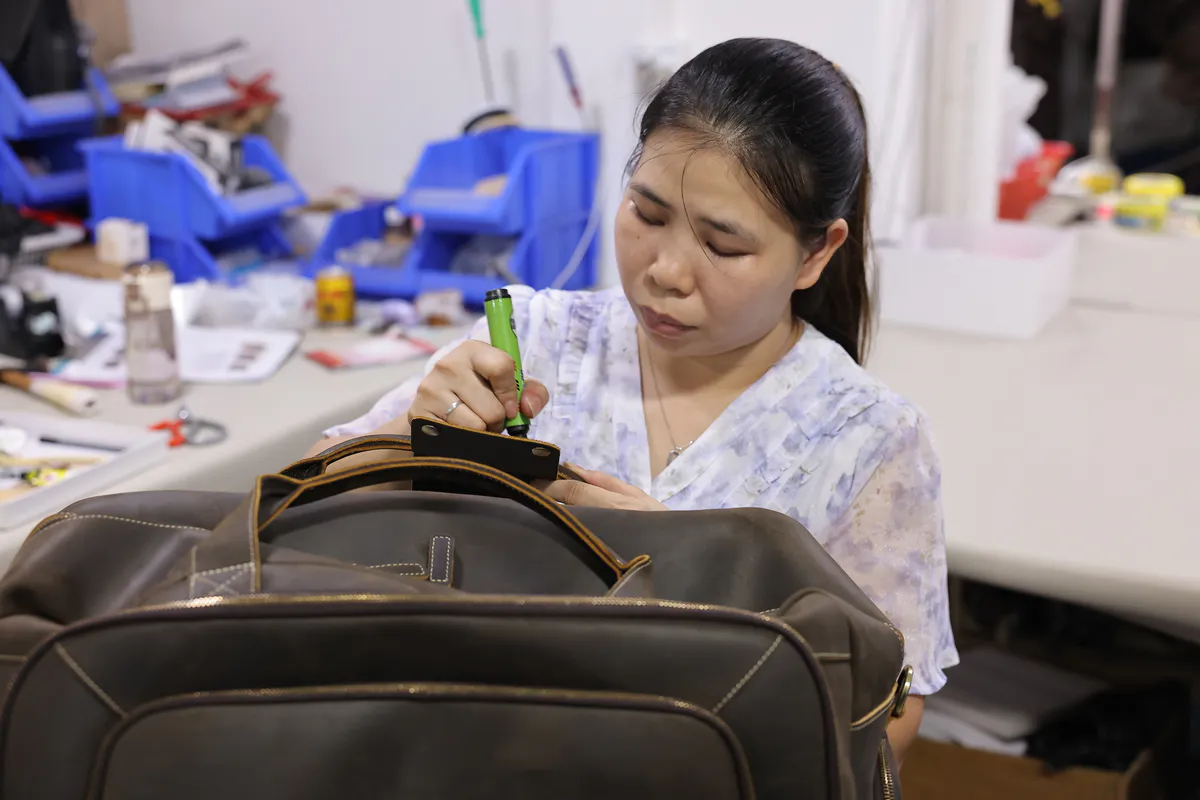
对照确认图稿检查标识位置、尺寸、方向、颜色和清晰度。压印深度、烫印附着、金属标牌固定和印刷耐摩擦表现,应根据所选工艺评估。
清洁与气味
检查可见胶痕、粉尘、线头、油污和包装碎屑。天然皮革和胶黏剂可能存在正常气味,但异常强烈或刺激性气味需要调查材料、通风和包装时间,而不能用香味简单掩盖。
阶段四:包装与出货准备
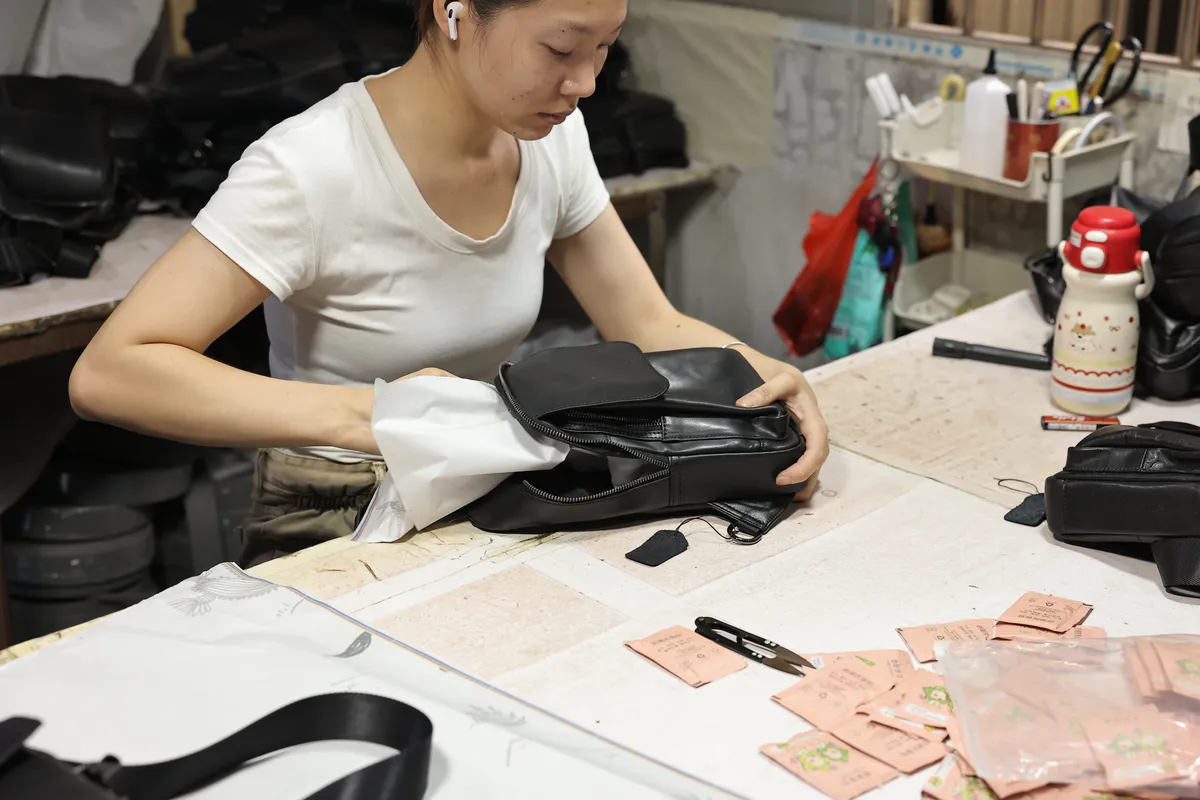
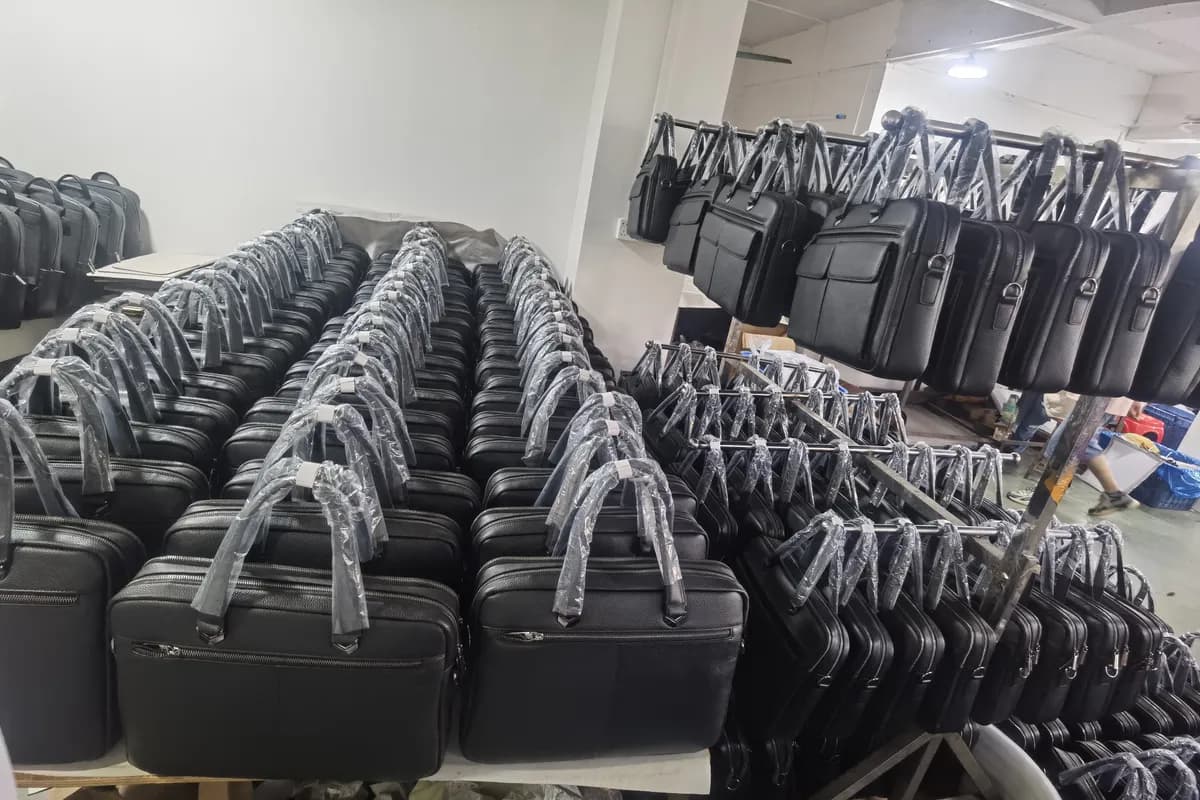
包装检查包括产品填充、五金保护、防尘袋或胶袋、标签、条码、护理卡、礼盒、外箱数量和唛头。包装不仅影响陈列,也影响运输损伤和体积运费。
随机核对装箱数量和颜色搭配,检查外箱强度、封箱和箱唛。对于易压变形的包型,应验证填充和装箱排列是否能保持结构。
出货文件中的产品编号、数量、箱数和目的地信息应与订单和实际货物一致。
如何设定缺陷分类?
常见方法是把缺陷分为严重、主要和次要,但定义必须结合产品和市场:
| 缺陷类别 | 一般含义 | 皮具示例 |
|---|---|---|
| 严重缺陷 | 可能造成安全、法规或无法使用的风险 | 锐利外露部件、关键合规信息错误、结构性断裂风险 |
| 主要缺陷 | 明显影响功能、销售或品牌接受度 | 拉链失效、错误材料、明显歪斜、标识错误、重要车缝开裂 |
| 次要缺陷 | 不明显影响使用,但偏离已确认外观标准 | 轻微线头、小范围可修整油边、非重点区域轻微外观偏差 |
这些例子不能替代项目专用标准。最终分类应写入采购协议,并符合目的地法规和客户要求。
抽样检验应该怎样理解?
出货前检验通常不代表逐件检查。采购方与检验方可根据订单风险选择抽样方案,并明确所采用标准的名称和版本、检验水平、批量、样本量与接收准则。
AQL 是统计抽样工具,不是“允许工厂生产一定比例缺陷品”的品质目标。即使抽样结果通过,也不能保证批次中完全没有缺陷。高风险功能、重要客户要求或高价值订单可能需要加强检查或对特定项目进行全检。
玛轮特如何配合品质控制?
玛轮特根据实际订单要求,把检查安排在材料、裁剪、车缝与组装、成品和包装等节点。团队可将采购方确认的样品、规格、颜色与标识资料转化为生产和检验参照,并在出货准备阶段核对产品与装箱信息。
对于需要进一步验证的项目,采购方可安排现场验货或第三方检验。玛轮特的优势在于生产与展厅信息便于结合实物沟通,客户要求能够较早进入打样和生产准备,而不是等到成品完成后才处理。具体测试、抽样和报告范围会根据产品、市场和订单约定确认,不作脱离项目条件的统一承诺。
买家可直接使用的质量控制清单
样品确认前
- 产品版本、尺寸和结构已确认;
- 皮料、内衬、五金、线色和油边有明确参照;
- 标识和包装图稿已批准;
- 试装和关键功能已验证;
- 所有修改集中记录。
生产过程中
- 来料与确认资料一致;
- 裁片方向与关键部位避疵合理;
- 首件尺寸和结构合格;
- 车缝、加固、油边和五金按节点检查;
- 发现问题后记录隔离、返工和复查结果。
出货前
- 成品外观和功能按确认样检查;
- 标识、标签、条码和包装正确;
- 数量、颜色配比和箱唛一致;
- 检验结果及处理决定留有记录;
- 出货文件与实际货物一致。
常见质量控制误区
只检查照片
照片适合远程沟通,但不能完整反映手感、拉链阻力、装载效果和细微色差。关键项目应结合皮样、实体样或现场检验。
用“零缺陷”代替标准
没有定义的零缺陷要求无法执行。应说明哪些天然皮纹可接受,哪些外观或功能问题必须拒收。
只在生产结束后验货
成品阶段无法经济地纠正皮料选择、裁片方向或内部加固问题。前置检查能减少批量性风险。
检验通过就省略出货核对
检验后仍可能发生包装、数量或文件错误。装柜或交运前应保留最终核对步骤。
FAQ
Q1. 真皮包质检清单最重要的项目是什么?
没有对所有订单唯一最重要的项目。通常应优先确认材料身份、关键功能、受力结构、品牌标识和包装信息,并根据产品用途增加项目。
Q2. 天然皮革的色差算缺陷吗?
轻微色差和纹理变化可能属于天然特征,但可接受范围应在量产前通过皮样、确认样或限度样说明。超出约定范围、影响整套产品协调或零售接受度时,可按项目标准判定。
Q3. 样品通过后为什么还需要出货检验?
样品只是一个生产参照,量产涉及不同皮张、操作人员和工序。出货检验用于评估批次是否持续符合参照和订单资料。
Q4. AQL 多少才合适?
应根据产品风险、客户要求、批量和所采用标准确定,没有适合所有皮具订单的固定数值。需要时请与专业第三方检验机构确认。
Q5. 工厂自检可以代替第三方检验吗?
工厂自检是生产控制的重要部分;是否还需第三方检验取决于订单价值、供应商历史、客户政策和风险。两者可以互补。
Q6. 出货检验发现问题后怎么办?
先隔离受影响产品,分析范围和原因,再由双方根据合同决定返工、复检、补货或其他处置。不要只修复抽到的样本而不评估整批影响。
结论
可靠的真皮包质量控制始于清晰的确认标准,并贯穿材料、首件、生产、成品和出货。采购方应把天然皮革的合理变化与不可接受缺陷分开,把主观要求转化为可检查的尺寸、功能、外观和包装条件。
越早发现问题,纠正成本通常越低。将确认样、书面规格、过程记录和适当的出货检验组合起来,才能更有效地保护品牌和订单。